Материалы · Обработка · Комплектование

От материала
до готовой детали.

Комплексное снабжение промышленных предприятий: подбираем материал под задачу, готовим заготовку, организуем механическую и термическую обработку и комплектуем заказ по конструкторской документации.

0станков в согласованном реестре
0групп станочного оборудования
0типовых чертежей в демонстрационном комплекте
0единое сопровождение заказа
Одно окно для промышленностиПоставка материала и изготовление — в одном заказе. Состав работ, требования к приемке и комплектность фиксируются до запуска.
01 / Подход

Единый маршрут —
от запроса до поставки

Связываем подбор материала, технологическую проработку и изготовление. Это помогает уменьшить лишний съем металла и заранее согласовать контроль критических параметров.

01
МАТЕРИАЛ ПОД ЗАДАЧУ

Марка, стандарт и состояние

Подбор заготовки с учетом рабочей среды, температуры, нагрузок, формы поставки и припуска под последующую обработку.
02
ПРОИЗВОДСТВО

Несколько переделов в одной цепочке

Раскрой, токарная и фрезерная обработка, термический и шлифовальный переделы, подготовка и доводка деталей.

03
СОПРОВОЖДЕНИЕ

Единая техническая коммуникация

Один ответственный за техническую проработку, согласование приемки и комплектность поставки.

02 / Комплектация под заказ

Широкий спектр материалов

Металлы, специальные сплавы, композиты и инженерные полимеры. Марку и состояние подбираем под условия эксплуатации.

Стали и чугун

Ст3, 20, 45, 09Г2С, 40Х, 30ХГСА

Серый и высокопрочный чугун.

Титан и сплавы Ni / Co

ВТ1-0, ВТ6, Grade 2/5

Никелевые и кобальтовые сплавы.

Нержавеющие стали

12Х18Н10Т, 08Х18Н10, 304/304L, 316/316L, 321

Для коррозионностойких деталей и оборудования.

Тугоплавкие и порошковые

Вольфрам, молибден, порошки

Твердые сплавы и полуфабрикаты.

Специальные стали

Х12МФ, Р6М5, ШХ15, 65Г

Жаростойкие и жаропрочные марки.

Композитные материалы

Стеклопластик, стеклотекстолит

Текстолит, углепластик, биметаллы.

Цветные металлы

АД31, АМг6, Д16Т, М1, Л63

Алюминий, медь, латунь, бронза.

Инженерные полимеры

Фторопласт, полиамид, POM, PEEK

Плиты, листы, стержни, втулки и профили.

Подбор выполняется по рабочей среде, температуре и нагрузке. В заказе фиксируем марку, редакцию стандарта, состояние поставки и документы контроля.
03 / Номенклатура поставок

Прокат и заготовки
под обработку

Выбираем форму поставки, чтобы уменьшить лишний съем металла и приблизить исходную заготовку к геометрии детали. Наведите курсор на строку — справа появится векторная 3D-модель.

Вид продукцииНоменклатураСтандарты
Плоский прокатЛист, плита, рулон, лента, полоса, фольгаГОСТ, ГОСТ Р, СТБ; EN, DIN, DIN EN, BS EN; ASTM, ASME; JIS, GB, GB/T, ISO
Сортовой прокатКруг, квадрат, шестигранник, плоский сортСтандарт и редакция фиксируются в заказе
Фасонный прокатУголок, швеллер, двутавр, таврПодбор по спецификации
Трубная продукцияБесшовные и сварные трубы, профильные трубыСтандарт и состояние по заданию
Проволочная продукцияПроволока, катанка, калиброванные изделияПо согласованной спецификации
Поковки и отливкиКованые заготовки, кольца, литые полуфабрикатыДокументы контроля по заказу
Композиты и полимерыПлиты, листы, стержни, втулки и профилиПо материалу и применимому стандарту

Доступны калиброванный, горячекатаный, холоднокатаный и кованый материал. AISI / SAE / UNS помогают идентифицировать марки. EN 10204 определяет документы контроля.

04 / Производственные возможности

Оборудование под разные
операции и геометрию

Ниже — основные группы оборудования и примеры задач. Используйте фильтры, чтобы быстро перейти к нужному переделу.
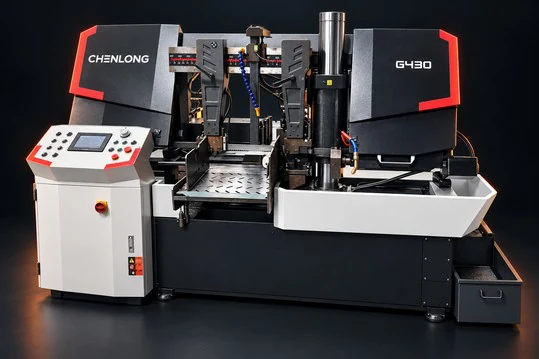
Автоматический ленточнопильный станок
01 / РАСКРОЙ

CHENLONG G430

Автоматический ленточный раскрой круглого проката, труб, профиля и поковок.
430 мм · предельный размер реза
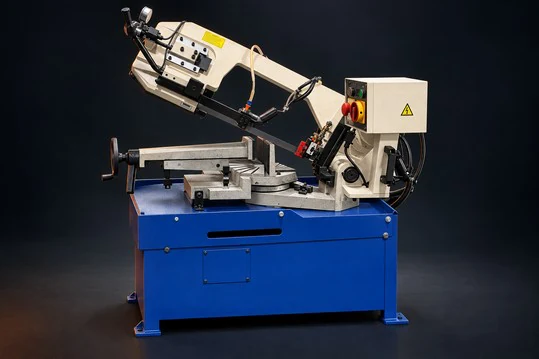
Ленточнопильный станок с поворотной рамой
02 / РАСКРОЙ

EDEN G5025

Мерные заготовки и рез под углом; диапазон сечений — по паспорту.
Поворотная рама
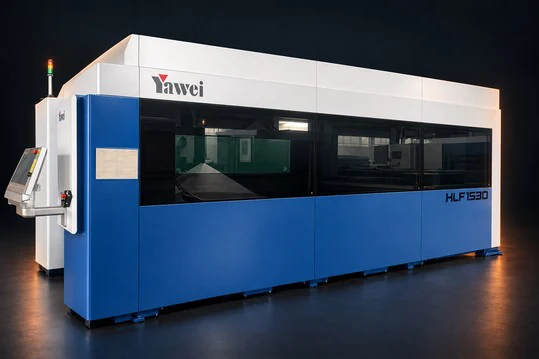
Лазерный раскрой листа
03 / ЛАЗЕР

YAWEI HLF1530

Лазерная резка листа с позиционированием и повторяемостью по паспортным показателям.
6 кВт · лист 1500 × 3000 мм · ±0,03 / ±0,02 мм
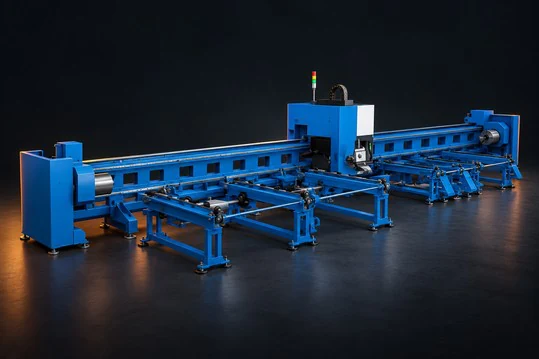
Лазерная резка труб
04 / ЛАЗЕР

YAWEI YTG3-6024

Лазерная обработка труб и профилей.

6 кВт · Ø20–240 мм · длина до 6800 мм
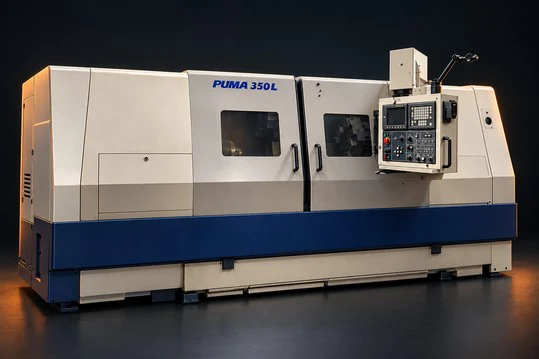
Токарный центр
05 / ТОКАРНАЯ ГРУППА

DAEWOO PUMA 350LB

Валы, оси и ступенчатые детали; удлиненная компоновка.
Оси X/Z · ЧПУ FANUC
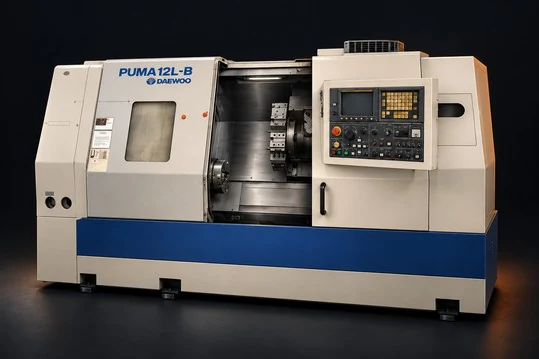
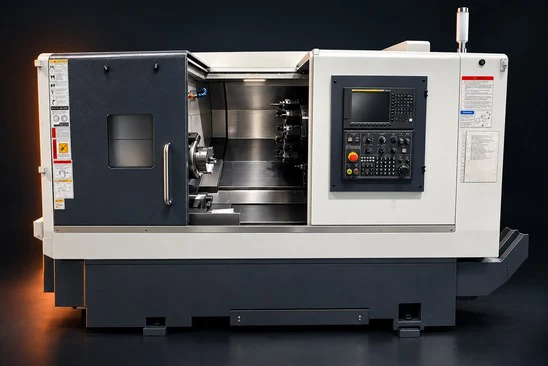
Токарный центр для фланцев и втулок
06 / ТОКАРНАЯ ГРУППА

DAEWOO PUMA 12L-B

Черновое и чистовое точение фланцев, втулок и полумуфт.
Оси X/Z · ЧПУ FANUC
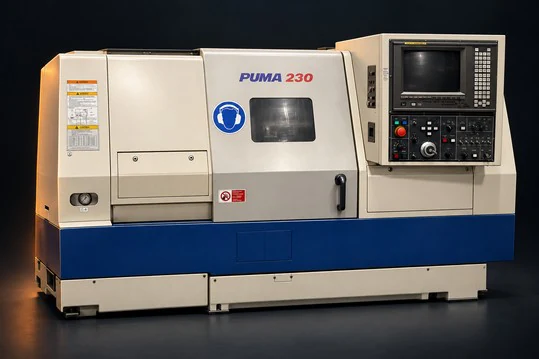
Токарный центр для серийных деталей
07 / ТОКАРНАЯ ГРУППА

DAEWOO PUMA 230

Точение, расточка, резьба и серийные детали вращения.
Оси X/Z · ЧПУ FANUC
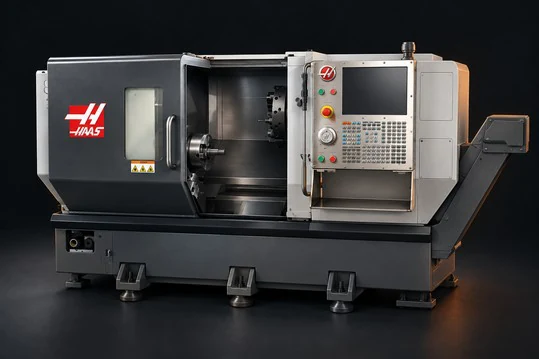
Токарный центр HAAS
08 / ТОКАРНАЯ ГРУППА

HAAS ST-20

Контурное точение и расточка; револьверная головка.
Оси X/Z · ЧПУ HAAS
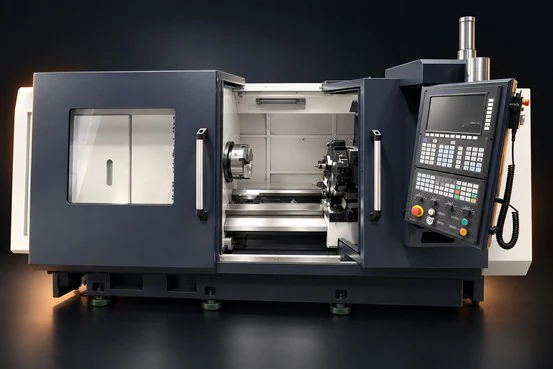
Универсальный токарный станок
09–12 / УНИВЕРСАЛЬНАЯ ГРУППА

Четыре CK6163-1000

Одинаковые исполнения для распределения операций и выпуска партий.
Ø над станиной 630 мм · длина 1000 мм · 20 кВт по шильдику
Токарно-фрезерный центр
13 / ТОКАРНО-ФРЕЗЕРНАЯ ГРУППА

EDEN CTXY52

Внеосевые отверстия, лыски и пазы; ось Y и приводной инструмент.
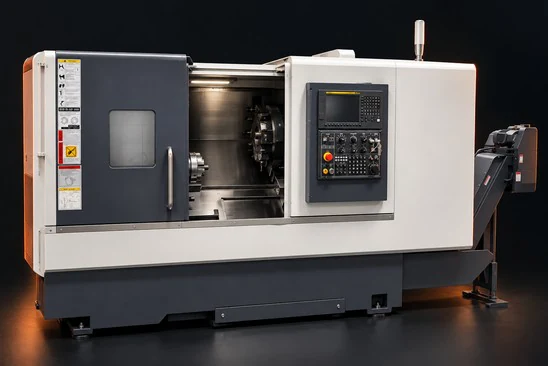
X/Y/Z/C · полная электрическая мощность 18 кВА
Токарно-фрезерный центр EDEN
14 / ТОКАРНО-ФРЕЗЕРНАЯ ГРУППА

EDEN CTX52

Точение и фрезерные операции с приводным инструментом.
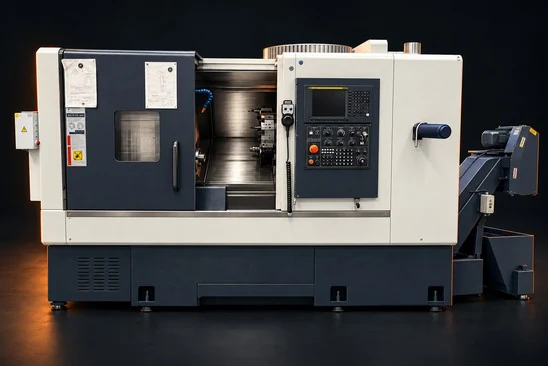
X/Z/C · полная электрическая мощность 24 кВА
Токарно-фрезерный станок
15 / ТОКАРНО-ФРЕЗЕРНАЯ ГРУППА

STS HCT52

Токарная обработка по оснащению, ЧПУ FANUC, револьверная головка.
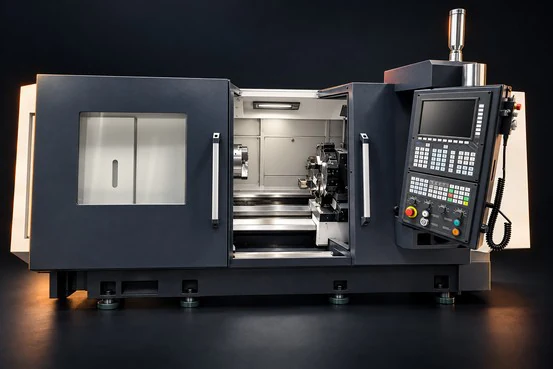
Масса 4600 кг · питание 14 кВА
Универсальный токарный станок KNUTH
16 / УНИВЕРСАЛЬНАЯ ТОКАРНАЯ

KNUTH SINUS 330/2000

Единичные детали, нестандартные резьбы и ремонтная номенклатура.
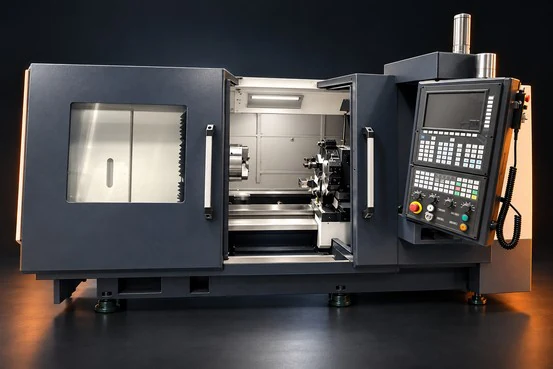
Ø 660 / 2000 мм · 7,5 кВт
Токарный станок KNUTH
17 / УНИВЕРСАЛЬНАЯ ТОКАРНАЯ

KNUTH Basic 180V

Компактная токарная обработка и ремонтные операции.
Ø 356 / 1000 мм · до 3000 об/мин · отверстие Ø38 мм
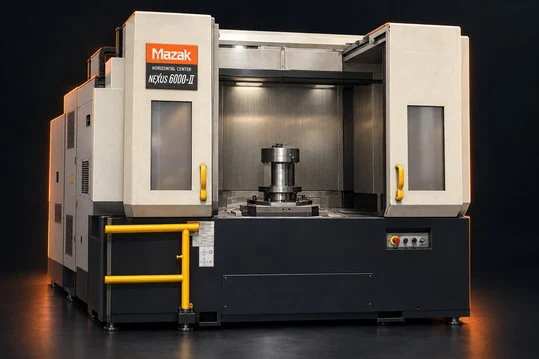
Горизонтальный обрабатывающий центр
18 / ФРЕЗЕРОВАНИЕ

MAZAK Nexus 6000-II

Горизонтальная обработка корпусных деталей.
Ходы 800 × 800 × 800 мм · палета 500 × 500 мм до 1000 кг*
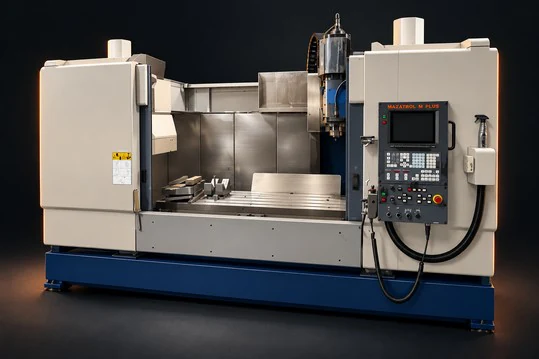
Вертикальный обрабатывающий центр
19 / ФРЕЗЕРОВАНИЕ

MAZAK VTC-20C

Плиты, длинные основания и корпуса.

MAZATROL M PLUS · вертикальная обработка
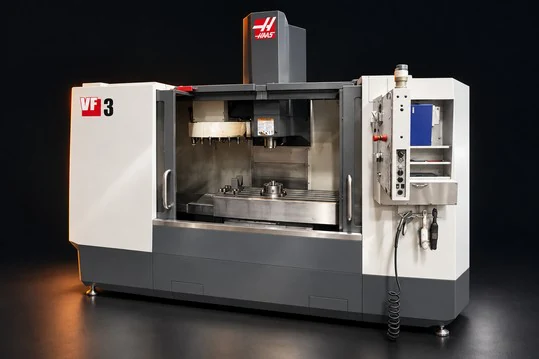
Фрезерный центр HAAS
20 / ФРЕЗЕРОВАНИЕ

HAAS VF-3

Обработка плоскостей, карманов и отверстий.
Ходы 1016 × 508 × 635 мм
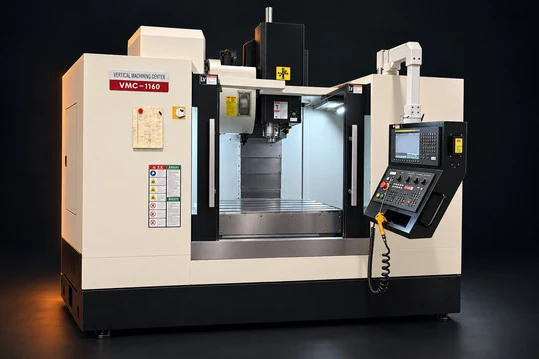
Трехосевой фрезерный центр
21 / ФРЕЗЕРОВАНИЕ

EDEN VMC-1160

Вертикальная обработка корпусных и плоских деталей.
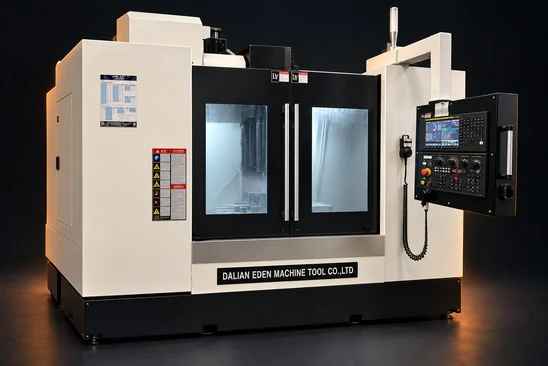
Ходы 1100 × 600 × 600 мм · стол 1200 × 600 мм до 800 кг*
Многосторонняя обработка
22–23 / МНОГОСТОРОННЯЯ

VMC-1160 / 3+1

Два центра с поворотной осью для многосторонней обработки.
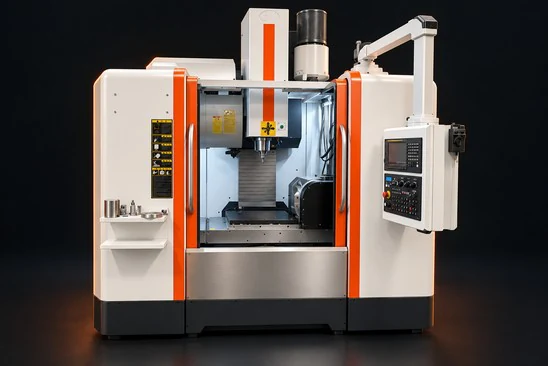
Ходы 1100 × 600 × 600 мм · позиционирование 0,0075 мм*
Пятикоординатный обрабатывающий центр
24 / МНОГОКООРДИНАТНАЯ

Пятикоординатный центр

Сложная пространственная геометрия, наклонно-поворотный стол.
Рабочая зона и точность требуют паспорта конкретной модели
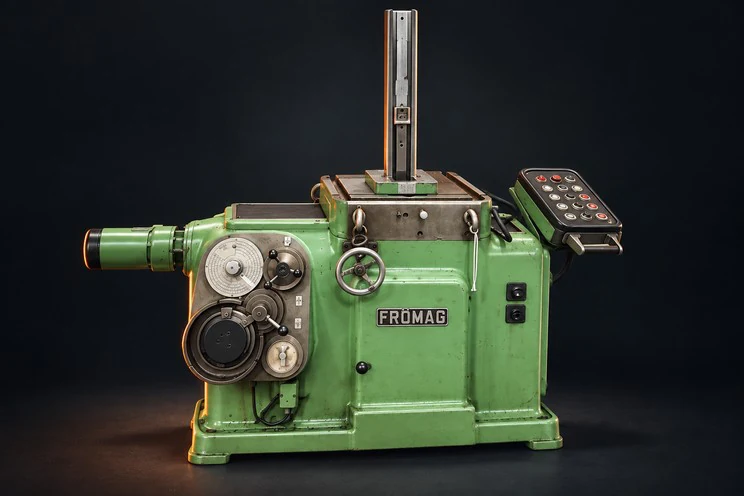
Протяжной станок
25 / ВНУТРЕННИЕ ПРОФИЛИ

FRÖMAG KZH 125/1000

Гидропривод, внутренние шпоночные пазы и профили по инструменту.
Специализированная обработка пазов
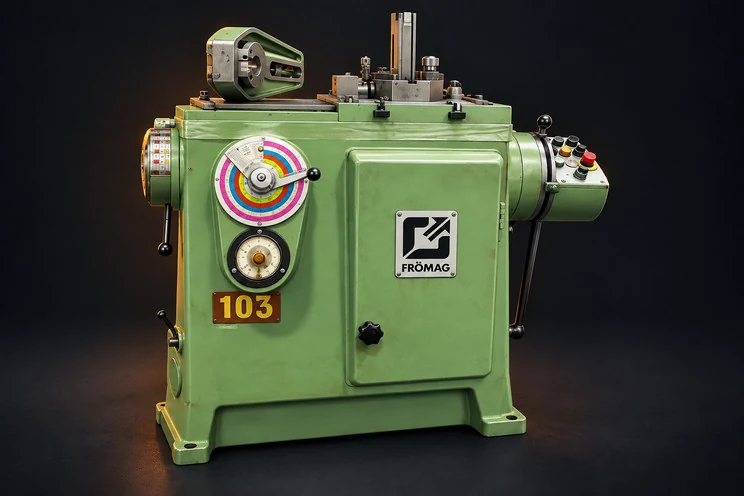
Станок для профильных пазов
26 / ВНУТРЕННИЕ ПРОФИЛИ

FRÖMAG RA-63/425

Профильные пазы во внутренних поверхностях ступиц, втулок и муфт.
Контроль ширины и положения паза
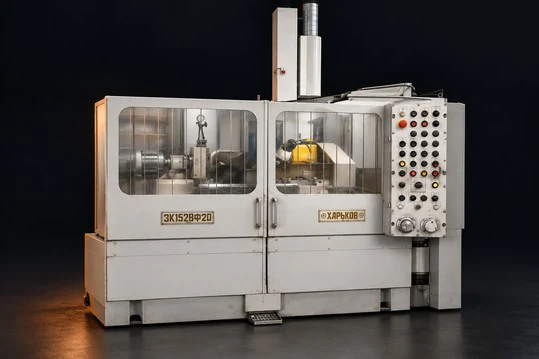
Круглошлифовальный станок
27 / ШЛИФОВАНИЕ

3К152ВФ20

Наружное круглое шлифование цилиндрических и конических поверхностей.
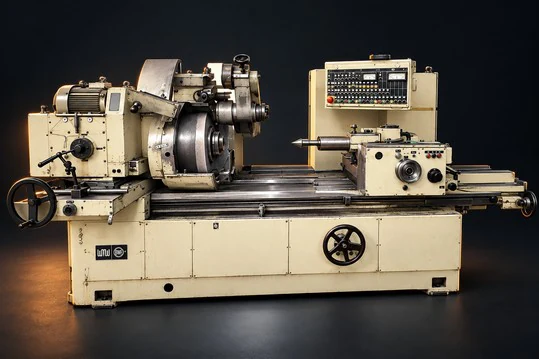
Класс точности В по реестру
Круглошлифовальный станок WMW
28 / ШЛИФОВАНИЕ

WMW BWF

Наружное круглое шлифование валов, шпинделей и посадочных шеек.
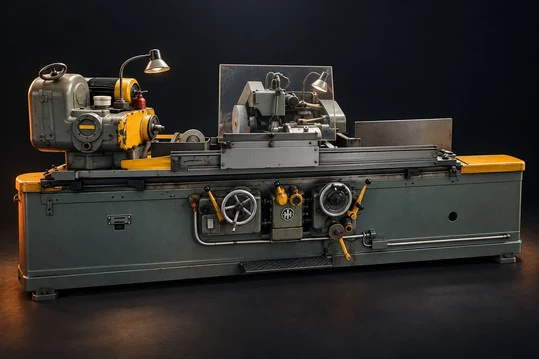
Исполнение модели требует уточнения
Универсальный круглошлифовальный станок
29 / ШЛИФОВАНИЕ

Georg Hartmann AR

Универсальное шлифование штучных и ремонтных деталей.
Финиш посадочных поверхностей
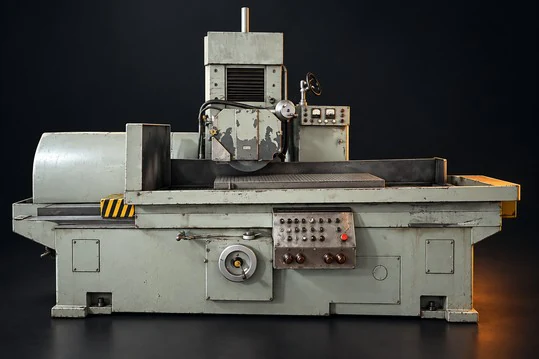
Плоскошлифовальный станок
30 / ШЛИФОВАНИЕ

3П722В

Плоское шлифование плит, направляющих и вставок.
Магнитное крепление заготовки
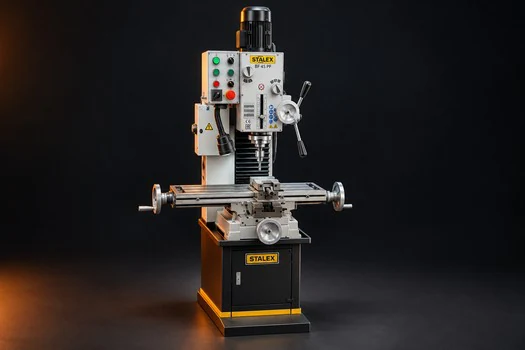
Сверлильный станок
31 / ВСПОМОГАТЕЛЬНОЕ

STALEX BF 45 PF

Сверление заготовок.

До Ø45 мм по реестру
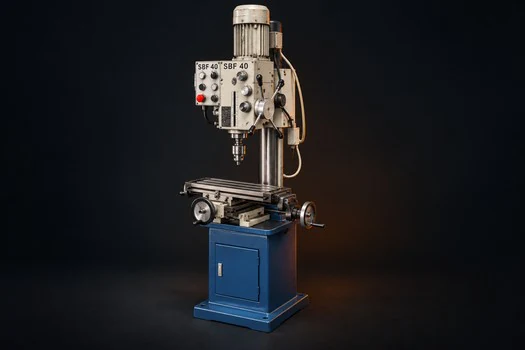
Сверлильный станок SWM
32 / ВСПОМОГАТЕЛЬНОЕ

SWM SBF 40

Сверление с настройкой частоты вращения.
75–3200 об/мин по реестру
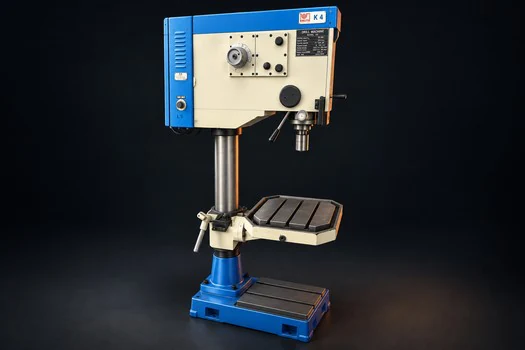
Сверлильно-резьбонарезной станок
33 / ВСПОМОГАТЕЛЬНОЕ

KNUTH K4

Сверление и нарезание резьбы.

Ø30 / М20 · ход шпинделя 120 мм
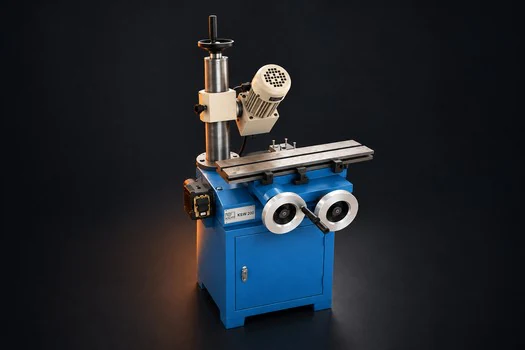
Станок для заточки инструмента
34 / ИНСТРУМЕНТАЛЬНОЕ

KNUTH KSW 200

Заточка режущего инструмента.

Контроль геометрии после заточки
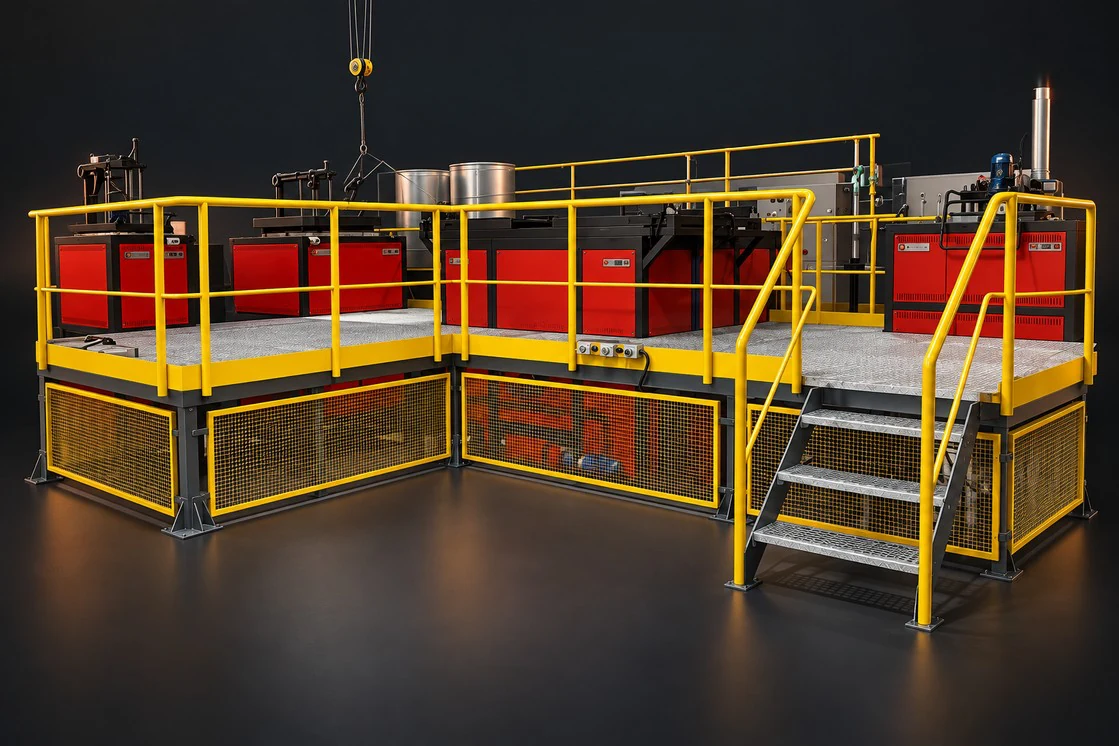
Участок термической обработки
ТЕРМИЧЕСКИЙ УЧАСТОК

Термообработка по технологии

Закалка, отпуск, отжиг и снятие напряжений. После обработки — контроль твердости, очистка и финиш по маршрутной карте.

TERMOSKALĖ PG 1150/1000 · PGC 280/950 · PG 900/750 · GV 17000/80A
КД / Примеры деталей Чертежи для выбранной группы оборудования Типовые детали из демонстрационного комплекта КД. Нажмите, чтобы раскрыть и посмотреть размеры, допуски и технические требования.
Паспортные показатели перемещений и рабочие диапазоны оборудования не являются автоматической гарантией допуска готовой детали. Допуск реза, рабочую зону и точность подтверждаем для конкретной операции и материала.
05 / Конструкторская документация

Типовые детали
и требования к приемке

В демонстрационном комплекте — 17 листов А3 с примерами заготовок, токарных, фрезерных, шлифованных и термообработанных деталей. Ниже перечислены типовые позиции и ключевые параметры.

Запросить проработку детали ↗
01–03 · Заготовки и раскрой
MT.DEMO.001 — Заготовка мерная. Материал 09Г2С, ГОСТ 19281. Теоретическая масса 2,264 кг. Заготовка из круглого проката; торцевые поверхности после отрезки, заусенцы удалить, повреждения будущей поверхности не допускаются; припуск 2–3 мм по общей длине при последующей обработке до 100 мм.

MT.DEMO.002 — Пластина контурная. Материал 09Г2С, ГОСТ 19281. Теоретическая масса 0,533 кг. Контур и паз с допусками ±0,20; два отверстия по координатам (20;20) и (110;20); паз 50 ±0,20 × 12 ±0,15, торцы R6; поверхности лазерного реза Ra 12,5.

MT.DEMO.003 — Труба перфорированная. Материал 12Х18Н10Т, ГОСТ 5632. Теоретическая масса 1,274 кг. Три отверстия Ø12 ±0,20 только в верхней стенке; ось ряда на расстоянии 30 мм от боковой грани; наружные радиусы профиля R6, внутренние R3; кромки очистить от грата.
04–08 · Токарные детали и ремонтная номенклатура
MT.DEMO.004 — Вал ступенчатый. Сталь 40Х, ГОСТ 4543; масса 1,428 кг. Посадочные цилиндрические поверхности Ra 1,6, остальные обработанные — Ra 3,2; контролировать биение Ø32 относительно базовой поверхности Ø40.

MT.DEMO.005 — Втулка фланцевая. 1.4404 (316L), EN 10088-3; масса 0,575 кг. Отверстие Ø50 H7: 50,000–50,025; посадочная поверхность Ra 1,6; наружная правая резьба с выходом в проточку.

MT.DEMO.006 — Вал длинный. Сталь 40Х; масса 36,622 кг. Длина 600 ±0,20; Ø120 ±0,05 и две поверхности Ø80 ±0,03; резьба M60×2-6g; биение 0,05 относительно базы А; при обработке требуется поддержка длинной заготовки.

MT.DEMO.007 — Вал с лысками. Сталь 40Х; масса 1,943 кг. Ø50 ±0,02, лыски S44 ±0,05, поперечное отверстие Ø10 ±0,05; точность фиксируется по карте контроля.

MT.DEMO.008 — Втулка ремонтная. Сталь 45, ГОСТ 1050; масса 1,221 кг. Отверстие Ø40 H7: 40,000–40,025; наружный диаметр Ø70 ±0,05; торцевое биение обоих торцов относительно оси отверстия А — 0,05.
09–12 · Корпусные детали и внутренние профили
MT.DEMO.009 — Корпус распределительный. 1.4404 (316L), EN 10088-3; масса 4,044 кг. Карман 100 × 50 мм, глубина 25 ±0,05; два отверстия Ø12 +0,02/0; позиционный допуск Ø0,05; плоскостность базовой нижней плоскости 0,03; карман и базовые плоскости Ra 1,6.

MT.DEMO.010 — Корпус с радиальными каналами. 12Х18Н10Т, ГОСТ 5632; масса 1,554 кг. Шесть каналов Ø8 с угловым шагом 60° ±0°06′; оси проходят через ось корпуса; пересечения каналов очистить от заусенцев.

MT.DEMO.011 — Корпус наклонный. Сталь 40Х, ГОСТ 4543; масса 2,45 кг. Наклон 30° ±0°06′; отверстие Ø12, ось нормальна наклонной грани.

MT.DEMO.012 — Ступица шпоночная. Сталь 45, ГОСТ 1050; масса 1,413 кг. Посадка Ø50 H7: 50,000–50,025; паз 12 +0,03/0, глубина 5 ±0,05; параллельность стенок паза 0,03.
13–17 · Шлифование, оснастка и термообработка
MT.DEMO.013 — Вал шлифованный. Сталь 40Х, ГОСТ 4543; масса 1,433 кг. Ø40 h6 и Ø32 h6; Ra 0,8; биение 0,01; шлифование посадочных поверхностей после термообработки.

MT.DEMO.014 — Плита шлифованная. Х12МФ, ГОСТ 5950; масса 1,447 кг. Толщина 20 ±0,01; твердость 58–60 HRC; плоскостность и параллельность верхней поверхности относительно базы А — 0,02; основные плоскости Ra 0,8.

MT.DEMO.015 — Плита кондукторная. Сталь 45, ГОСТ 1050; масса 1,081 кг. Четыре отверстия Ø10 +0,02/0; Ra 1,6 в отверстиях; позиция Ø0,10; плоскостность и параллельность верхней поверхности — 0,02.

MT.DEMO.016 — Чертёж заточки сверла Ø12. Р6М5, ГОСТ 19265; масса 0,104 кг. Угол при вершине 118° ±1°, задний угол у периферии 12° ±1°; разность длин главных режущих кромок не более 0,05; после заточки проверить диаметр, длину и биение.

MT.DEMO.017 — Вставка закаливаемая. Х12МФ, ГОСТ 5950; масса 0,616 кг. Твердость 58–60 HRC; финишная толщина 20,00 ±0,01; Ra 0,8; плоскостность 0,02; суммарный припуск до шлифования 0,40 мм.
06 / Контроль качества

Паспорт станка и допуск детали —
разные параметры

Показатели оборудования используем как исходные данные. Фактические требования к готовой детали фиксируем в техническом задании и подтверждаем согласованным контролем.

ОборудованиеПозиционированиеПовторяемость
YAWEI HLF1530±0,03 мм±0,02 мм
YAWEI YTG3-6024±0,05 мм±0,03 мм
EDEN VMC-1160*0,0075 мм0,005 мм

* Для базовой модели по заводской таблице. Показатели перемещений подтверждаются для фактического состояния оборудования.

✓
Первая деталь и критические размерыПроверка согласованных характеристик до запуска партии.
✓
Межоперационный и выходной контрольКонтроль по маршруту и требованиям чертежа.
✓
Контроль твердостиHRS-150 и метод Бринелля — по согласованной задаче.
✓
Пример требования в ТЗØ40 ±0,01 мм, Ra 0,8 мкм. Фактические требования фиксируются в заказе.
07 / Отраслевое применение

Для производственных
и ремонтных задач

Номенклатуру, материал и приемку согласуем с учетом отраслевых требований и условий эксплуатации.

↯

Энергетика, включая атомную

Валы, фланцы, корпуса и оснастка по КД.

⌁

Нефть и газ

Втулки, переходники, детали насосов.

◈

Химия и нефтехимия

Коррозионностойкие детали и спецсплавы.

▤

Металлургия и горная отрасль

Оси, износостойкие втулки, направляющие.

⚙

Машиностроение и транспорт

Корпуса редукторов, ступицы, полумуфты.

+

Пищевая и фармацевтическая

Детали из нержавеющих сталей и полимеров.

≋

Целлюлозно-бумажная отрасль

Валы, ролики, втулки и ремонтные детали.

⌂

Водоподготовка и строительство

Трубная продукция, профиль, детали узлов.

08 / Инженерное сопровождение

От требований чертежа
к последовательности операций

Сначала определяем критические требования, затем согласуем технологию, цену, сроки и план контроля.

01

Разбор КД

Материал, среда, базы, допуски и критические размеры.

02

Технология

Заготовка, припуски, оснастка и установы.

03

Согласование

Цена, сроки, план контроля и комплект документов.

04

Изготовление

Первая деталь, приемка и комплектование заказа.

ПРИМЕР 01

Труднообрабатываемый сплав

Подбор инструмента и режимов, проверка стойкости на первой детали.

ПРИМЕР 02

Посадка после закалки

Припуск на шлифование, контроль твердости и геометрии по маршруту.

ПРИМЕР 03

Замена импортного материала

Сопоставление состава и свойств, согласование допустимости замены.

Дополнительные решения: реверс-инжиниринг, гибка, сварка, сборка, покрытия и специальные испытания. Работы выполняются собственными силами или через согласованную кооперацию; объем и ответственность фиксируются в заказе.
09 / Начало сотрудничества

Выберите нужную глубину участия

Можно начать с небольшой пилотной партии на 3–5 позиций, согласовать приемку и затем расширить объем.

01

Заготовка

Материал нужной марки, формы и размера.

02

Деталь по КД

Размеры и свойства по согласованной приемке.

03

Узел или комплект

Изготовленные и покупные компоненты.

04

Комплект проекта

Номенклатура по спецификации и графику.

От заказчика

  • Чертежи PDF и модели STEP
  • Материал, количество и срок
  • Требования к приемке

В ответ

  • Заключение по изготовлению
  • Стоимость и график поставки
  • План контроля пилотной партии
10 / Заявка на расчет

Начнем с вашей
технической задачи

Опишите деталь или материал, укажите количество и желаемый срок. Если есть чертежи, приложите их в почтовом клиенте после формирования заявки.

ООО «АтомСпецмет» · Республика Беларусь
Заявки: sales@atomsm.by
Кнопка подготовит письмо в вашем почтовом приложении. Для автоматической отправки без участия пользователя потребуется серверная обработка формы. Не указывайте конфиденциальные данные в открытом описании.